-
 简体
 EN
- 熱線:0086 13929201380
- 電子郵箱: susan@zkhtdefoamer.com gdzhonglianbang@gmail.com
简体
EN
CNC 切削時的泡沫只是第一處缺陷。很多車間把溢流按下了,下一道卻出現更麻煩的問題:零件塗不上。冷卻液或選錯的消泡劑留下薄膜後,噴漆就出現縮孔、針孔、附著力差或光澤不均。
零件如果是「加工—清洗—塗裝」,消泡必須保護下一道,而不能只保護液槽。
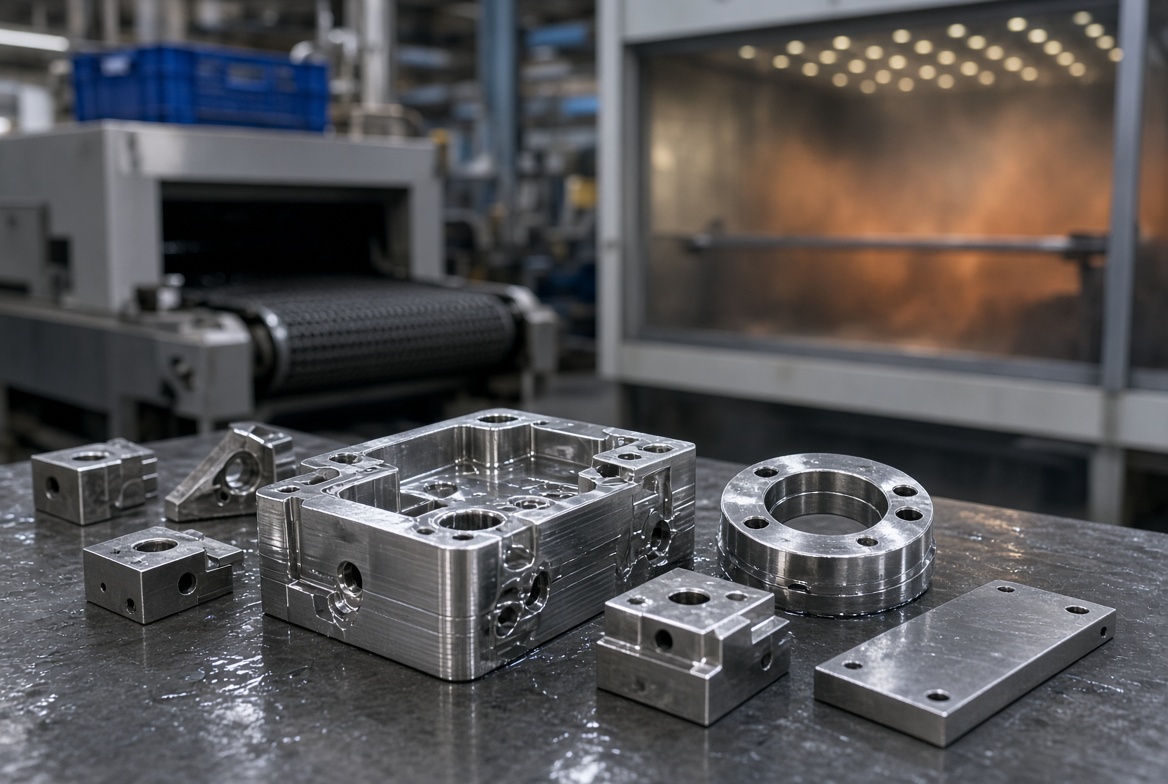
CNC加工完,待清洗同喷漆嘅机加工零件
加工液在切削時可以看起來正常。切屑離開後,問題才出現。殘留油、不相容的消泡劑、槽面浮油,會留在邊角、凹槽和裝夾位置。清洗能去掉大部分冷卻液,仍可能留下一層薄膜。
油漆會說出真相。塗層在曾經掛液的位置縮孔、起坑或附著失敗。現場常先怪噴漆。源頭往往在上游的液體系統。
有機矽不是一定不能用,但有風險
有機矽消泡劑在許多工業體系裡很強。可是後道要噴漆、噴粉或做高外觀塗裝時,就要更謹慎。消泡很快的產品,也可能留下塗料鋪展不開的表面。
所以當零件規範包含噴漆、粘接或可見外觀面時,很多配方商和機加工車間會先考慮非矽方向。不是有機矽永遠不能用,而是後道工藝決定哪種化學更安全。
後道要噴漆的金屬加工液消泡劑應當:消泡時不留下浮油;與乳化油相容、不破乳;能在清洗段洗掉;不留下造成縮孔或附著不良的膜;切削過程中仍保住防銹和潤滑。
加工後的金屬清洗也是同一條規則。清洗槽消泡了卻留下殘留,缺陷只是從液槽搬到了噴房。
產線上最常見的失敗
車間每個班加一次消泡劑,溢流是停了。一週後塗裝反饋加工面有坑。油漆沒變,變的是冷卻液系統。多加的消泡劑、雜油和洗不乾淨的膜,一起留在零件上。
有效的改法是按整條路線匹配:切削液、清 洗,然後噴漆。先問現在的產品會不會浮油、是不是給後道塗裝用的、清洗能不能把它去掉。
加工後是否噴漆、噴粉或粘接;CNC 用的液體類型;現在的缺陷是槽面泡沫、油膜、清洗泡沫還是漆面縮孔;塗裝前怎麼洗。
Zilibon 為金屬加工液和金屬清洗提供定制消泡方案。如果泡沫控制住了、噴漆零件卻在失敗,歡迎聯繫我們獲取樣品和技術支持。